
تاريخ النشر: 11 مايو 2026
بقلم: يانوي هو، خبير فني في شركة سيمبر ميتال
صباح الخير جميعاً،
معكم يانوي هو من شركة سايمبر ميتال.
عندما يختار المهندسون بين النحاس البريليوم والبرونز الفوسفوري للمكونات الدقيقة، فإن الاختيار عادةً ما ينحصر في بضعة أسئلة حاسمة: هل سيتحمل هذا الجزء ملايين دورات الانحناء؟ هل يحتاج إلى نقل التيار دون ارتفاع درجة حرارته؟ هل يمكنه تحمل قوة الزنبرك تحت الحمل الحراري؟
يُعد كل من نحاس البريليوم C17200 وبرونز الفوسفور C51000/C52100 من السبائك النحاسية المثبتة فعاليتها، والتي تُستخدم في الموصلات والزنبركات والبطانات والموصلات الكهربائية. لكنهمالاقابلة للتبديل. غالباً ما يؤدي اختيار الخيار الخاطئ إلى تكرار النماذج الأولية، أو إعادة العمل، أو - في أسوأ الحالات - فشل ميداني.
في شركة سايمبر ميتال، نوفر كلا النوعين من السبائك بدرجات معتمدة من الجمعية الأمريكية لاختبار المواد (ASTM)، ونقوم بتصنيعها إلى مكونات نهائية داخل مصنعنا أسبوعياً. إليكم ما تُظهره البيانات الحقيقية وتجربة العمل في المصنع.
القوة الميكانيكية: مقارنة فعلية بين C17200 و C51000
قوة الشد وقوة الخضوع حسب درجة التصلب
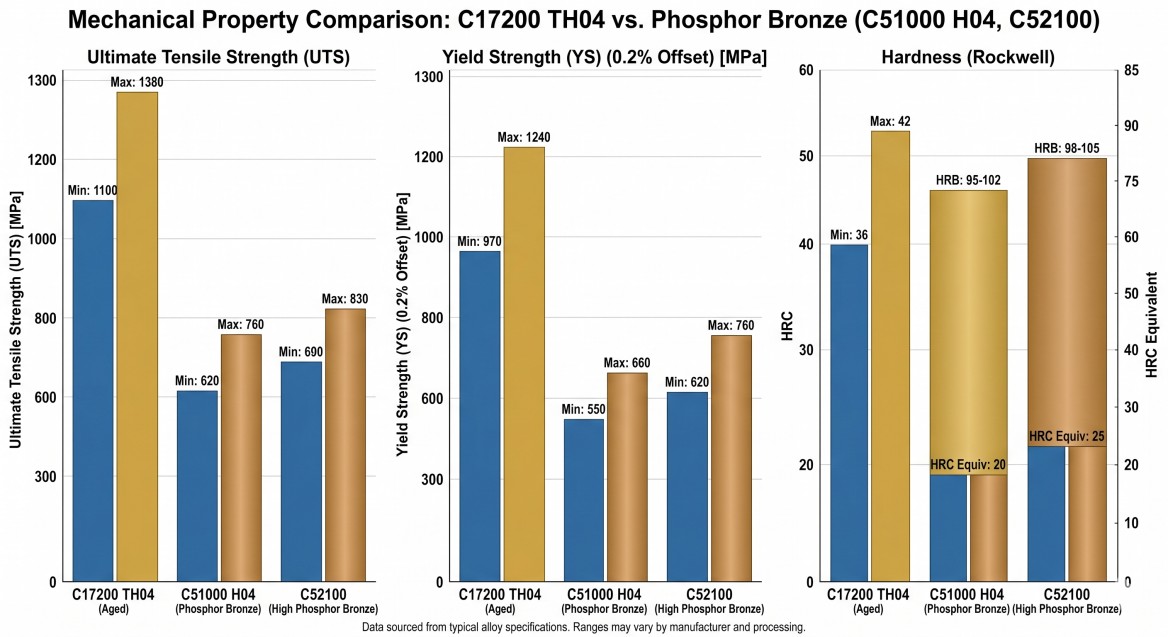
تصل قوة الشد القصوى لسبائك C17200 في حالة التصليد TH04 إلى 1240-1520 ميجا باسكال (ما يعادل تقريبًا 180-220 كيلوباسكال)، مع قوة خضوع تصل إلى 1210 ميجا باسكال. أما سبائك C51000 في حالة التصليد H04 فتبلغ أقصى قوة شد قصوى لها 550-760 ميجا باسكال. بينما تصل قوة الشد القصوى لسبائك C52100 (8% قصدير) إلى 690-860 ميجا باسكال.
يمكن أن يوفر نحاس البريليومأعلى بمقدار 1.4 إلى 2 مرةتختلف قوة الشد باختلاف درجات الصلابة المُقارنة. وتعتمد القيمة العملية التي تُصمم بها كلياً على درجة الصلابة - فمع أن الفولاذ المُقسّى بالطحن TD02 والفولاذ المُعتق بالكامل TH04 يُعتبران مادتين مختلفتين بشكل ملحوظ حتى وإن كانا يحملان نفس رقم UNS.
الصلابة، ومعامل المرونة، وتأثير ذلك على تصميم النوابض
يؤثر معامل المرونة بشكل مباشر على تصميم الزنبرك. يتراوح معامل المرونة في سبيكة C17200 بين 125 و131 جيجا باسكال، بينما يتراوح في برونز الفوسفور بين 103 و117 جيجا باسكال. ويعني ارتفاع معامل المرونة زيادة الطاقة المخزنة لكل وحدة انحراف، مما ينتج عنه زنبرك أكثر صلابة بنفس الشكل الهندسي.
وتؤكد الصلابة على ذلك: تصل صلابة C17200 TH04 إلى مستوى روكويل C38-44، بينما تصل صلابة C51000 H04 إلى مستوى روكويل B70-85. ويؤثر هذا الفارق بشكل ملحوظ على مقاومة التآكل في الجلبة.
لا يُعدّ برونز الفوسفور "أضعف" فحسب، بل يُمثّل مفاضلة بين انخفاض القوة وزيادة الليونة. يحقق برونز C51000 في حالته المُعالجة حراريًا استطالة تتراوح بين 40 و60%، مقارنةً بنسبة تتراوح بين 2 و15% فقط لبرونز البريليوم والنحاس عند ذروة قوته. عندما يتطلب تطبيقك أشكالًا هندسية دقيقة وأحمالًا ميكانيكية متوسطة، تصبح الليونة هي الخاصية الأساسية.
عمر الإجهاد وأداء التحميل الدوري
حدود التحمل وبيانات منحنى SN
الرقم الأكثر حسماً في هذه المقارنة هو عمر الإجهاد. في اختبارات إجهاد الانحناء الدوراني، أظهرت سبيكة BeCu 25 عمر إجهاد أطول بكثير من برونز الفوسفور في ظل ظروف إجهاد دوري مكافئة - غالباً ما يكون أطول بعدة مرات عند سعات إجهاد مماثلة.
يُظهر سبيكة C17200 حدًا أقصى للتحمل يبلغ حوالي 442 ميجا باسكال عند 10⁷ دورات في الانحناء الدوراني عند درجة حرارة الغرفة، وينخفض إلى حوالي 400 ميجا باسكال عند 350 درجة مئوية و272 ميجا باسكال عند 450 درجة مئوية حيث تُضعف التحولات الطورية حدود الحبيبات. أما برونز الفوسفور، فيفتقر إلى حد أقصى محدد للتحمل في هذا النطاق.
انظربيانات الجمعية الأمريكية لعلم المعادن الدولية حول نحاس البريليومللحصول على بيانات مفصلة حول سلوك المواد والإجهاد عند مقارنة هذه السبائك.
يُحدد ميل منحنى SN هامش التصميم. ينخفض منحنى BeCu تدريجيًا، مما يُعطي عمرًا طويلًا للإجهاد عند إجهادات أقل. يصل برونز الفوسفور إلى نقطة انحناء الإجهاد مبكرًا، مما يعني ضرورة خفض إجهاد التصميم بشكل كبير للوصول إلى نفس هدف عدد الدورات عند متطلبات 10 ملايين دورة.
استرخاء التوتر واستعادة النشاط
يُعزز تخفيف الإجهاد من مزايا سبيكة البريليوم النحاسية (BeCu) لتتجاوز مجرد قياسات الإجهاد. ففي ظل الأحمال المستمرة أو دورات التغير الحراري، يفقد البرونز الفوسفوري قوة الزنبرك بمرور الوقت. بينما تحتفظ سبيكة البريليوم النحاسية بخصائصها الميكانيكية فوق 300 درجة مئوية، وهو أمر بالغ الأهمية لنوابض المرحلات، وموصلات التوصيلات في ظل دورات التغير الحراري المتكررة، والمفاتيح عالية التردد حيث يُعد فشل مجموعة الزنبركات عطلاً حقيقياً، وليس مجرد نتيجة مخبرية.
مقارنة بين التوصيل الكهربائي والحراري
قيم الرابطة الدولية لجمعيات التصنيف والتصنيف (IACS) وأسباب الفجوة
يُنتج برونز C17200 المُعتّق نسبة IACS تتراوح بين 22 و60%، وذلك تبعًا لدرجة صلابته ودورة تعتيقه. أما برونز C51000 الفوسفوري، فتتراوح نسبة IACS فيه عادةً بين 12 و20%، بقيمة نموذجية تبلغ حوالي 15%.
يعود هذا التفاوت مباشرةً إلى تركيب السبيكة: فالبيريليوم بنسبة 1.8-2% يُؤثر على بنية النحاس بشكل أقل من القصدير بنسبة 5-10% عند دمجه مع الفوسفور. وتتبع الموصلية الحرارية نفس العلاقة وفقًا لقانون فيدمان-فرانز. وبناءً على قيم IACS هذه، تتراوح الموصلية الحرارية لسبيكة BeCu بين 130 و170 واط/متر·كلفن تقريبًا، بينما تتراوح الموصلية الحرارية لسبيكة برونز الفوسفور بين 40 و70 واط/متر·كلفن تقريبًا.
للحصول على نظرة عامة موجزة حول موصلية النحاس البريليوم وإرشادات التطبيق، انظر ملخص هذه المادة:نظرة عامة على نحاس البريليوم من AZoM.
مطابقة الموصلية مع نوع المكون
بالنسبة للموصلات ونوابض المرحلات التي تحمل تيارات كبيرة، فإن ميزة موصلية BeCu تُعدّ فعّالة بشكل مباشر. فالموصلية العالية تعني تسخيناً مقاومياً أقل، مما يُطيل عمر الموصلات ويُقلل الإجهاد الحراري الذي يُسرّع من تلفها.
بالنسبة للبطانات ووسادات التآكل، لا تُعتبر الموصلية عاملاً مهماً. المعيار بسيط: إذا كانت سعة نقل التيار أو تبديد الحرارة مذكورة في المواصفات، فإن الموصلية تُصبح عاملاً حاسماً. وإلا، يُستبعد هذا العامل من المقارنة ويُعتمد على التكلفة.
متطلبات قابلية التشغيل الآلي، وقابلية التشكيل، والمعالجة الحرارية
جداول المعالجة الحرارية وحدود التشكيل
يتطلب الفولاذ C17200 عملية حرارية من مرحلتين: التلدين المحلول عند درجة حرارة 800-850 درجة مئوية، يليه التصليد بالتقادم عند درجة حرارة 315 درجة مئوية لمدة ساعتين إلى ثلاث ساعات للوصول إلى أقصى قوة. وتضيف هذه العملية تعقيدًا حقيقيًا، يشمل جدولة الفرن، وتوقيت التبريد السريع، ومخاطر التقادم الزائد.
يكتسب برونز الفوسفور خصائصه التشغيلية من خلال عملية التشكيل على البارد فقط. أما النوعان C51000 وC52100 فيتطلبانلا دورة شيخوخةعلى الإطلاق.
للحصول على مرجع عملي يركز على التطبيقات في المعالجة الحرارية لسبائك C17200، راجع هذا الدليل الفني علىالمعالجة الحرارية لـ C17200.
تختلف حدود التشكيل باختلاف السبيكة ودرجة الصلابة. يُفضل تشكيل سبيكة C17200 في حالتها المُلدّنة قبل التقادم؛ أما ثنيها بعد التقادم الكامل في درجة صلابة TH04 فيُعرّضها لخطر التشقق، خاصةً عند نصف القطر الخارجي. يُمكن ثني مقابض البرونز الفوسفوري في درجة صلابة O إلى أنصاف أقطار تصل إلى 0-1T؛ بينما في درجة صلابة H04، تصل إلى 4-6T لسبيكة C510 و6-8T لسبيكة C521.
توصيات التشغيل الآلي والسلامة المتعلقة بالبريليوم
ماكينة C17200 مزودة بأدوات من الكربيد بسرعة 150-350 قدم مكعب في الدقيقة مع تبريد بالغمر. كلما سمحت تدفقات العملية، يتم إجراء معالجة مسبقة للماكينة: فالمادة المُعالجة حرارياً تكون أكثر ليونة، مما ينتج عنه تشكيل رقائق أنظف، ويطيل عمر الأداة بشكل ملحوظ.
يتطلب خطر البريليوم معالجة مباشرة، لا مجرد إشارة عابرة. يُعد غبار البريليوم الناتج عن تشغيل سبيكة النحاس والبريليوم (BeCu) خطرًا جسيمًا عند استنشاقه، وهو مادة مسرطنة معروفة عند التعرض المزمن له. يبلغ الحد المسموح به حاليًا للتعرض وفقًا لإدارة السلامة والصحة المهنية (OSHA) 0.2 ميكروغرام/م³ (متوسط مرجح زمنيًا)، مع مستوى تدخل يبلغ 0.1 ميكروغرام/م³. يُعد توفير تهوية موضعية، وترشيح عالي الكفاءة (HEPA)، واستخدام حاويات هندسية، واتباع إجراءات مناولة معتمدة، أمورًا إلزامية.
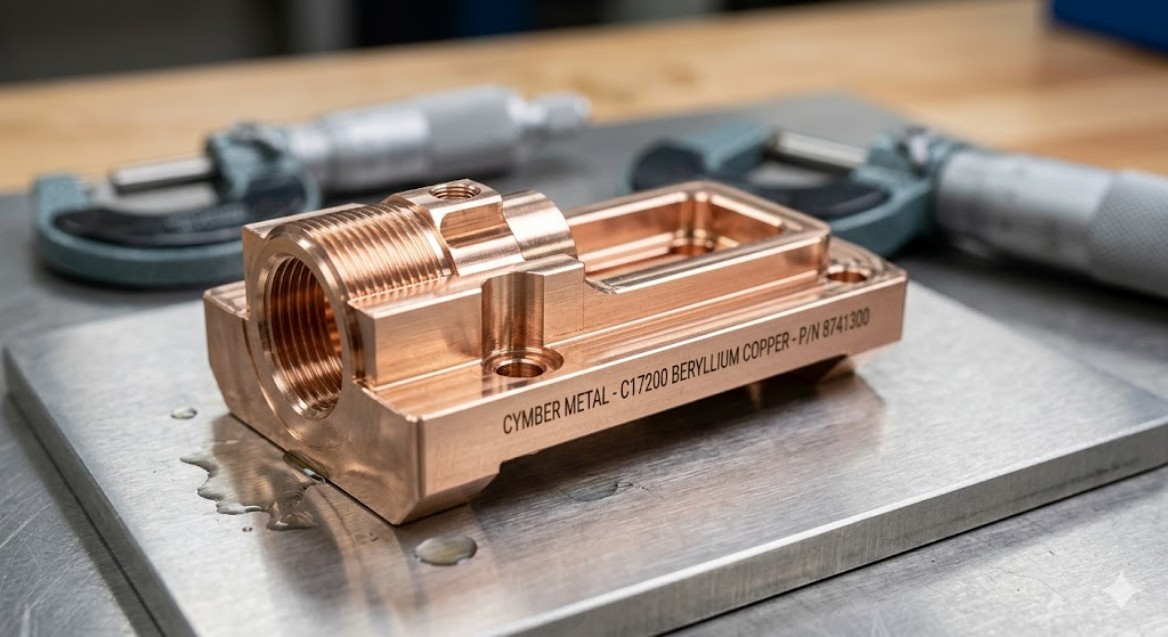
يُزيل المهندسون الذين يُسندون عمليات التصنيع باستخدام الحاسوب (CNC) إلى مورد يعمل بالفعل وفقًا لبروتوكولات مُتوافقة، عبء الامتثال لمعايير السلامة من منشآتهم. وتُبنى عمليات التصنيع باستخدام الحاسوب (CNC) في شركة Cymber Metal على هذه المتطلبات.
للمزيد من المعلومات حول التوقعات التنظيمية ومعيار إدارة السلامة والصحة المهنية (OSHA) الخاص بالبريليوم، راجع ملخص الصناعة هذا:إرشادات إدارة السلامة والصحة المهنية (OSHA) بشأن معيار البريليوم.
التكلفة، ومدة التسليم، والمصادر في عام 2026
يُباع النحاس المُعزز بالبريليوم بسعر أعلى بكثير من البرونز الفوسفوري - بنسبة تتراوح بين 25 و40% تقريبًا - مدفوعًا بتركيز مادة البريليوم الخام وتكاليف المعالجة التنظيمية. وقد ارتفعت تكاليف مدخلات البرونز الفوسفوري بشكل ملحوظ خلال عامي 2025 و2026، مع توقعات باستمرار ارتفاع أسعار النحاس والقصدير. ويُعاني النحاس المُعزز بالبريليوم من شحّ في المعروض وطول في فترات التسليم، نظرًا لتنافس الطلب في قطاعات السيارات والطيران والدفاع على نفس المخزون المعتمد.
بالنسبة لعمليات الإنتاج الصغيرة والمتوسطة، تُضيف تعقيدات التوريد تكاليف خفية. فاستخدام شرائط معتمدة من C17200 أو C51000 ثم تأهيل مورد منفصل لتصنيع آلات CNC يُضيف عبئًا إضافيًا على التنسيق، ونقاط تفتيش إضافية لمراقبة الجودة، ودورات تغيير هندسية أبطأ.
في شركة Cymber Metal، نوفر كلا النوعين من السبائك بدرجات معتمدة من ASTM/AMS، وننتج مكونات دقيقة نهائية داخل مصنعنا في منشأة واحدة. يمكنك استكشاف مجموعتنا الكاملةنحاس البريليومالنطاق هنا:منتجات نحاس البريليومولديناالبرونز الفوسفوري وسبائك البرونزالخيارات المتاحة هنا:برونز الفوسفور.
نحاس البريليوم مقابل برونز الفوسفور – إطار عمل عملي لاتخاذ القرار
ثلاثة أسئلة تحدد قرار اختيار السبيكة:
- ما هو عمر الإجهاد الدوري والتعب الذي يتطلبه المكون؟
- هل يحمل المكون تيارًا كهربائيًا أم يتطلب إدارة حرارية؟
- ما هو إجمالي هامش التسامح في التكاليف، بما في ذلك تكاليف التشغيل والامتثال؟
| نوع التطبيق | السبيكة الموصى بها | السبب الرئيسي |
|---|---|---|
| نوابض المرحلات، نقاط تلامس عالية الدورة ذات حركة سريعة | C17200 | يُعدّ فشل مجموعة الزنبرك عند درجة الحرارة نمط الفشل السائد |
| موصلات دقيقة في بيئات حرارية قاسية | C17200 | عمر الإجهاد والتوصيلية كلاهما أمران حاسمان |
| جلبات المحامل وغسالات الدفع | C51000 / C52100 | لا يمثل الإجهاد والتوصيل الكهربائي عائقًا؛ كما أن التكلفة وقابلية التشكيل ترجحان استخدام البرونز الفوسفوري |
| نقاط تلامس زنبركية منخفضة التردد | C51000 / C52100 | عدد الدورات ضمن قدرة البرونز الفوسفوري |
| موصلات ذات قدرة تحمل متوسطة | إما (عن طريق التحليل) | يعتمد ذلك على عدد الدورات والحمل الحالي |
أكثر الأخطاء شيوعًا تسير في اتجاهين متعاكسين: تحديد البرونز الفوسفوري لزنبرك عالي الدورة ومشاهدته يفشل مبكرًا، أو تحديد C17200 لجلبة بدون متطلبات توصيل أو إجهاد ودفع علاوة بنسبة 40٪ مقابل لا شيء من مكاسب الأداء.
الأسئلة الشائعة
هل نحاس البريليوم أقوى من برونز الفوسفور؟نعم، بشكل ملحوظ. تصل قوة الشد القصوى لسبائك C17200 في حالة التصليد TH04 بعد التقادم إلى 1240-1520 ميجا باسكال، مقارنةً بـ 550-760 ميجا باسكال لسبائك C51000 في حالة التصليد H04، أي ما يقارب 1.4-2 ضعفًا، اعتمادًا على حالة التصليد. يعوض برونز الفوسفور هذا النقص بمطيلية أعلى (استطالة 40-60% مقابل 2-15% لبرونز البريليوم والنحاس عند ذروة القوة)، مما يجعله خيارًا أفضل في التطبيقات التي تتطلب تشكيلًا دقيقًا.
أي سبيكة تتمتع بعمر إجهاد أفضل لتطبيقات النوابض ذات دورات التحميل العالية؟يُظهر نحاس البريليوم (C17200) حد تحمل يبلغ حوالي 442 ميجا باسكال عند 10⁷ دورات في الانحناء الدوراني عند درجة حرارة الغرفة. أما برونز الفوسفور، فيفتقر إلى حد تحمل واضح عند مستويات الإجهاد المكافئة.
هل يُعدّ البرونز الفوسفوري آمناً للتشكيل الآلي دون اتخاذ احتياطات خاصة؟نعم. لا يشكل برونز الفوسفور أي خطر استنشاق يُذكر في عمليات التشغيل القياسية. أما نحاس البريليوم فيتطلب ضوابط صارمة (الحد المسموح به وفقًا لمعايير إدارة السلامة والصحة المهنية: 0.2 ميكروغرام/م³ متوسط مرجح زمنيًا). إن إسناد عمليات تشغيل نحاس البريليوم إلى مورد معتمد يُزيل هذا العبء عن منشأتك.
متى يكون استخدام البرونز الفوسفوري أكثر جدوى من استخدام النحاس البريليوم؟بالنسبة للتطبيقات التي لا تتطلب متطلبات إجهاد عالية أو مواصفات تحمل التيار - مثل البطانات، وغسالات الدفع، والأقواس المشكلة، وملامسات الزنبرك منخفضة التردد - يوفر البرونز الفوسفوري عادةً أداءً كافيًا بتكلفة مواد أقل بنسبة 25-40% دون الحاجة إلى دورة معالجة حرارية.
هل يمكنني الحصول على كلا السبيكتين مصنعتين إلى قطع نهائية من مورد واحد؟نعم. توفر شركة Cymber Metal مخزونًا من سبائك C17200 وC51000/C52100 بدرجات معتمدة من ASTM/AMS، وتنتج مكونات دقيقة نهائية داخليًا. يساهم وجود مورد واحد للمواد والتصنيع في تقليل تكاليف التأهيل وتسريع دورات تغيير التصميم الهندسي.
الخاتمة
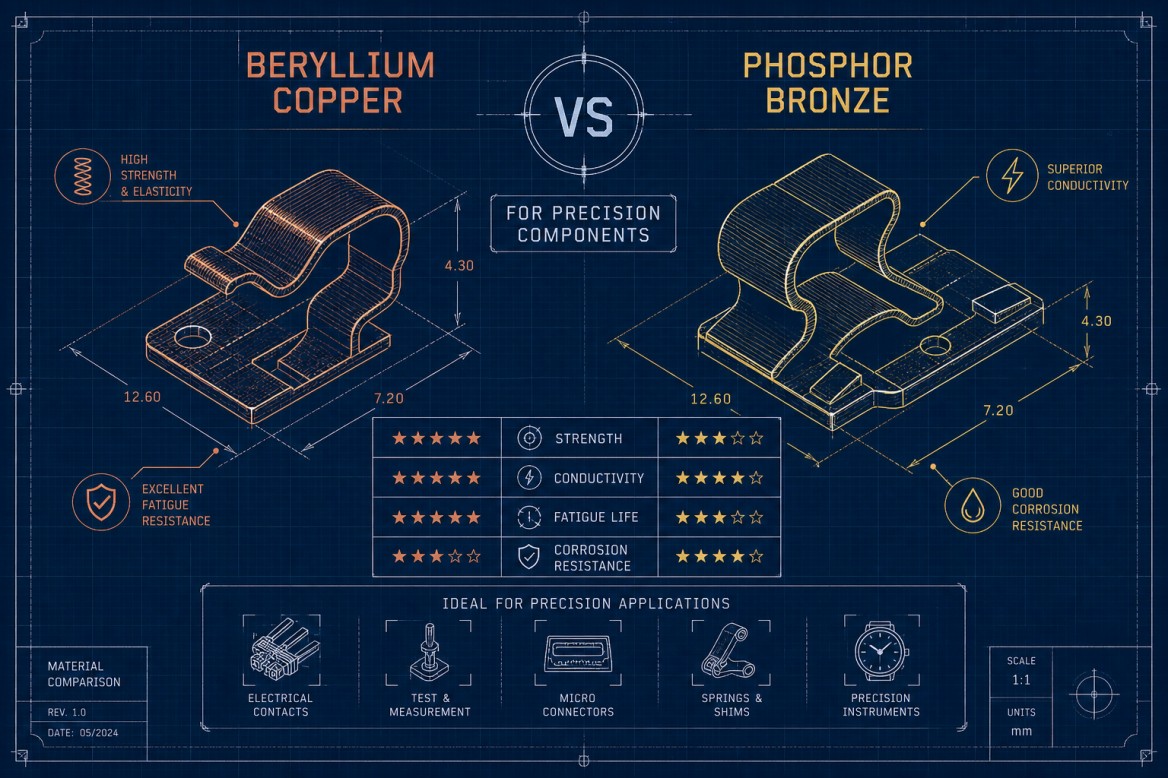
يعتمد اختيار النحاس البريليومي أو البرونز الفوسفوري لتصنيع المكونات الدقيقة على ثلاثة عوامل متداخلة: عمر الإجهاد، ومتطلبات التوصيل الكهربائي، والتكلفة الإجمالية للملكية. يتفوق النحاس البريليومي من حيث القوة، وعمر الإجهاد، والتوصيل الكهربائي. بينما يتفوق البرونز الفوسفوري من حيث التكلفة، وسهولة التشكيل، وبساطة عملية التصنيع.
تأكد من اختيار السبيكة المناسبة قبل البدء بقطع المعدن. الأرقام المذكورة أعلاه توفر لك الأساس لاتخاذ هذا القرار.
في شركة سايمبر ميتال، نوفر كلا السبيكتين في مخزون موثوق ونقوم بتصنيعهما إلى قطع نهائية دون الحاجة إلى مورد ثانٍ. إن اختيار المواد المناسبة في هذه المرحلة يحقق قيمة أكبر من أي تحسين للتكاليف لاحقاً.
هل أنت مستعد لمراجعة رسمك؟ أرسله إلينا - سنقدم لك نصائح عملية ومباشرة حول السبيكة المناسبة، والتفاوتات الواقعية، وجدول زمني واضح.
تواصل معنا للحصول على دعم مكونات سبائك النحاس الدقيقة
تاريخ النشر: 11 مايو 2026